Hjem / Blogg / Bransjenyheter / ultrasonisk sveisehorn: applikasjoner, utvalgskriterier og praktisk veiledning


Be om et tilbud
Hvis du har brukt tid rundt ultralydmontering, vet du allerede at hornet er den delen alle skylder på når en sveis ser feil ut. I praksis er ultralydsveisehornet den eneste komponenten som bestemmer hvor mye av generatorens energi som faktisk når skjøten - og hvor jevnt den kommer. Etter år med bygging og service på ultralydutstyr for tekstil-, fiber- og plastprodusenter, har vi lært at de fleste hornproblemer ikke er mystiske. De kommer fra et misforhold mellom geometri, materiale og jobben hornet blir bedt om å gjøre.
Denne guiden går gjennom hva hornet gjør, hvordan det er bygget, hvilke profiler som passer til hvilke bruksområder, og de små vedlikeholdsvanene som holder en stabel i gang i årevis.
Hornet - også kalt en sonotrode - er det siste metallstykket i vibrasjonsbanen. Den sitter i bunnen av stabelen, under omformeren og boosteren, og den berører arbeidsstykket direkte. Jobben er todelt: forsterke den mekaniske vibrasjonen som kommer ned stabelen til amplituden materialet trenger, og levere den energien over det riktige fotavtrykket.
Begge pliktene er styrt av resonans. Et horn er maskinert til å vibrere ved en bestemt frekvens, vanligvis 15 kHz, 20 kHz eller 40 kHz, og det fungerer bare effektivt når hele stabelen er innstilt til det samme tallet. Skyv et horn av resonansen og symptomene dukker raskt opp: generatoren trekker mer strøm, sveisen blir inkonsekvent, og varme bygges opp på steder den ikke burde. Hvis du ønsker å forstå oppstrøms halvdelen av den kjeden, våre notater om hvordan svingeren konverterer elektriske signaler til mekanisk vibrasjon er en nyttig følgesvenn lesing.
Et horn som ser riktig ut på papiret kan fortsatt være feil i maskinen. Materialkvalitet, kornretning, massen til monteringsflensen og til og med finishen på arbeidsflaten forskyver resonansfrekvensen. Anerkjente produsenter måler hvert horn på en frekvensanalysator før den sendes og justerer tuning-sporene til hornet lander innenfor et smalt vindu av målfrekvensen. Dette er grunnen til at en kopi av et horn sjelden er en likeverdig erstatning: geometrien kan matche mens tuningen ikke stemmer.
Hornform er egentlig en beslutning om energifordeling. Et slankt blad konsentrerer energi til en smal linje; en bred stang sprer den over en søm; et konturformet ansikt former det rundt en bestemt del. Tabellen nedenfor oppsummerer profilene vi oftest blir spurt om.
| Profil | Geometri | Typisk bruk | Se punkter |
|---|---|---|---|
| Blad / kile | Smal arbeidskant | Klipping, forsegling og trimming av fiberduk | Kant slitasje; hold bladet kjølig og rent |
| Bar / rektangulær | Langt flatt ansikt | Kontinuerlig sømsveising, blonder og preging | Flathet i ansiktet og jevn amplitude langs lengden |
| Rund / sylindrisk | Sirkulært kontaktflate | Punktsveising, rørtetting, små plastdeler | Konsentrisitet av monteringsgjengen |
| Konturert / tilpasset | Maskinert til delform | Biltrim, filtre, medisinske komponenter | Krever delspesifikk tuning og tegninger |
| Kompositt | Flere innstilte seksjoner slått sammen | Store eller vanskelige deler som et enkelt horn ikke kan nå | Fellesintegritet og balansert amplitude på tvers av seksjoner |
Sammensatte horn fortjener en spesiell omtale. Ved å slå sammen flere innstilte segmenter kan de nå inn i hulrom, dekke et bredt område uten å multiplisere sveisere, og redusere indre belastninger i deler som er følsomme for konsentrert energi. Avveiningen er at hvert veikryss må designes og verifiseres, så kompositthorn er nesten alltid en spesialtilpasset ingeniørøvelse i stedet for et hyllekjøp.
Ta utgangspunkt i materialet, ikke katalogen. Tynn nonwoven polypropylen ønsker høyere frekvens og lavere amplitude for å unngå gjennombrenning. Tykkere termoplaster og tungt fylte forbindelser trenger mer amplitude og en overflategeometri som holder kontakttrykket. Belagte eller laminerte stoffer sveises ofte best med en tagget eller mønstret overflate som konsentrerer energien ved grensesnittet i stedet for over hele overflaten.
Sjekk deretter maskinsiden. Frekvensen må samsvare med generator og omformer. Amplituden ved hornflaten må falle innenfor materialets arbeidsvindu - for lite gir svake bindinger, for mye forårsaker blink og punkteringer. Monteringsbolten og flensen må bære lasten uten å introdusere tap. Og hornet må fysisk passe til fiksturen, fordi et horn som ikke kan justeres rett i forhold til ambolten vil produsere sveiser som varierer fra den ene kanten til den andre.
For tekstil- og nonwovenprodusenter er det arbeidsansiktet der mesteparten av verdien sitter. Vår
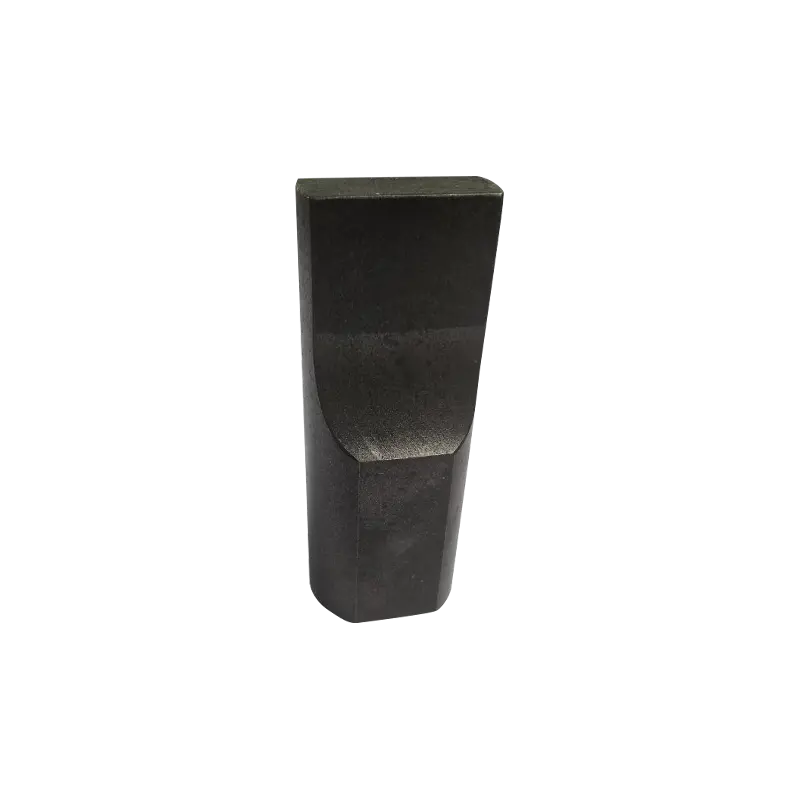 AH tekstiloptimaliserte ultralydsveisehorn Ultralydsveisehorn for tekstil- og nonwoven-behandling, tilbys i flere amplituder og frekvenser for å støtte effektiv energioverføring og rene sømmer. Se produkt →
er profilert med det i tankene, og balanserer flatebredde, mønster og amplitude slik at sømmene holder seg rene ved produksjonshastighet.
Horn svikter vanligvis ikke dramatisk. De driver. Noen fornuftige vaner holder denne driften synlig før den når skrothastigheten din:
Advarselsskilt det er verdt å handle på umiddelbart inkluderer en plutselig økning i generatorstrømmen, en sveis som trenger stadig lengre holdetider, synlige krakeleringer nær amplitudesporene og et kjedelig dunk i stedet for en ren summing når stabelen starter. Noen av disse antyder at hornet bør komme ut for måling i stedet for å bli presset hardere. Å kjøre et skadet horn risikerer også omformeren og boosteren.
Mange produksjonsproblemer kan ikke løses ved å velge en annen katalogvare. En del med en vanskelig flens, en søm som må følge en kurve, eller et mønster som må matche kundens pregedesign, krever et horn maskinert til applikasjonen. Det arbeidet starter med deltegningen, materialspesifikasjonen og maskinens frekvens og effekt, og det ender med et avstemt horn som er verifisert på selve stabelen.
Tilpasset verktøy er der erfaring lønner seg, fordi den samme tegningen kan justeres på flere måter, og bare én av dem vil holde seg over en lang produksjonsperiode. Vår
 Spesialtilpassede ultralydformer for sveising, skjæring og forsegling Høypresisjon tilpasset verktøy i industrielt stål, bygget for ultralydsveising, skjæring eller forsegling og kan tilpasses for å passe ulike kundekrav. Se produkt →
utvikles med kundens del i hånden, og der jobben er bedre tjent med et helt annet maskinformat, er en håndholdt enhet noen ganger den mer praktiske ruten — for eksempel
 AH-30 Sonic håndholdt ultrasonisk punktsveiser Kompakt håndholdt ultralydpunktsveiser for tynne metallplater eller ledninger, egnet for reparasjonsarbeid og lavvolummontering, med 28 kHz eller 35 kHz drift. Se produkt →
brukes til reparasjonsarbeid og lavvolumsmontering.
Hvis du gjennomgår hele monteringen i stedet for bare verktøyet, vår oversikt over ultralydsveisemaskiner viser hvordan horn, armatur og drivelektronikk matches i praksis.
Ultralydsveisehornet er en avstemt mekanisk komponent, ikke en formet metallblokk. Få materialet, profilen og tuning riktig og resten av stabelen oppfører seg forutsigbart; ignorer noen av dem, og du vil bruke vedlikeholdsbudsjettet på å jakte på inkonsekvente sveiser. Start med materialet du skal sammenføye, match hornet til maskinens frekvens- og amplitudevindu, og inspiser ansiktet og tappen regelmessig. De fleste hornproblemene vi blir bedt om å diagnostisere, viser seg å være utvalgs- eller vedlikeholdsproblemer i stedet for produksjonsfeil – som er gode nyheter, fordi begge er innenfor din kontroll.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


