Hjem / Blogg / Bransjenyheter / Ultralydsveising: prosess, materialer, verktøy og praktiske oppsetttips


Be om et tilbud
Ultralydsveising er en sammenføyningsprosess som bruker høyfrekvent akustisk vibrasjon for å skape varme i grensesnittet mellom to deler. Vibrasjonen påføres lokalt, under trykk, og materialene smelter sammen uten den bulksmeltingen som skjer ved konvensjonell sveising. Det er en praktisk metode for termoplast, nonwovens, filmer og visse metaller, og det har blitt et kjent syn på produksjonslinjer hvor rene, raske og repeterbare bindinger betyr noe. Hos Changzhou Aoheng Machinery er ikke ultralydsveising et abstrakt tema; det er prinsippet bak maskiner vi bygger for produsenter av tekstil, nonwoven, engangsprodukter og plastdeler. Den nyttige delen er å forstå hva prosessen trenger fra materialet, verktøyet og oppsettet, så en god sveis kan repeteres snarere enn tilfeldig.
Et ultralydsveisesystem har en enkel stabel: en strømforsyning, en svinger, en booster, en sonotrode eller horn, og en ambolt eller armatur. Svingeren konverterer elektrisk energi til mekanisk vibrasjon, boosteren justerer amplituden, og hornet leverer den vibrasjonen til arbeidsstykket. Ambolten holder delen og former kontaktpunktet. En typisk syklus går gjennom seks trinn:
Frekvens, amplitude, kraft, sveisetid og holdetid er hovedparametrene. Et 20 kHz system er vanlig for robuste plastdeler, mens 30 til 40 kHz ofte velges for finere arbeid. Høyere amplitude er ikke automatisk bedre; for mye kan merke overflaten, skade fibre eller sprekke sprø deler. Holdetiden betyr like mye som sveisetiden fordi skjøten må avkjøles under trykk før hornet trekkes tilbake. For punktskjøting og små plastsammenstillinger kan en dedikert benkmontert enhet gjøre oppsett og repeterbarhet mye enklere, og AH50Q ultralydpunktsveisemaskinen er et praktisk eksempel på den tilnærmingen.
 AH-50Q Ultrasonisk punktsveisemaskin for tekstilmontering Benkmontert punktsveiser for ikke-vevde vesker, maskeøreløkker og plastenheter, med fotpedalkontroll og mønsterformer for repeterbare sammenføyninger. Se produkt →
Materialoppførsel avgjør om ultralydsveising er en god passform. Amorf termoplast overfører generelt vibrasjoner godt; semi-krystallinske harpikser kan sveise, men trenger vanligvis tettere prosessvinduer. Nonwovens og filmer binder seg gjennom lokalisert fiber eller overflatefusjon, mens tynne metaller går sammen gjennom solid-state deformasjon i stedet for smelting. Tabellen nedenfor gir et praktisk utgangspunkt, men nøyaktige resultater avhenger av karakter, tykkelse, tilsetningsstoffer og verktøy.
| Materialgruppe | Typiske eksempler | Hva du skal se |
|---|---|---|
| Termoplast | ABS, PP, PE, PC, akryl, nylon | Amorfe harpikser er ofte mer tilgivende enn semi-krystallinske kvaliteter; fuktighet og fyllstoffer betyr noe. |
| Nonwovens og filmer | Blandinger av PP, PE og PET | Binding avhenger av lokal fiberfusjon; horn- og amboltmønster påvirker hånd og utseende. |
| Emballasje | Belagt plate, folielaminater, polymerfilmer | Overflateforurensning er fienden; tetningstrykk og opphold må være konsekvent. |
| Metaller | Aluminium, kobber, tynne folier | Faststoffskjøting krever rene, oksidfrie overflater og stiv støtte. |
| Ulike kombinasjoner | Kompatible plastpar | Mismatchede smeltepunkter og termisk ekspansjon krever felles forsøk før produksjon. |
Hvis du er usikker på om en harpiks eller laminat vil sveise rent, start med en liten prøvekjøring og inspiser skjøten under belastning. Vi holder et lengre sett med merknader om materialkompatibilitet i vårt tekniske bibliotek for team som trenger et dypere utgangspunkt.
Verktøy er der mange ultralydsveiseprosjekter lykkes eller mislykkes. Et horn designet for ett ledd kan være feil for et annet, og en armatur som bøyer seg vil stjele energi fra sveisen. Fellesdesign har også betydning. En energileder konsentrerer vibrasjonen ved den første kontaktlinjen, en skjærforbindelse gir en interferenspasning for sterkere forseglede sammenstillinger, og fjær-og-not-oppsett hjelper til med å justere deler. For tekstiler og nonwovens kontrollerer hornflaten og amboltmønsteret utseende, mykhet og kantkvalitet. Et slitt horn eller en dårlig støttet ambolt kan produsere inkonsekvente bindinger selv når maskininnstillingene ser riktige ut.
For tekstil- og nonwovenarbeid avgjør ofte hornprofilen og amboltmønsteret om bindingen føles myk, flat eller dekorativ. Våre tekstiloptimaliserte sveisehorn er bygget med den balansen i tankene, og de er en av de roligere grunnene til at en produksjonslinje forblir konsistent.
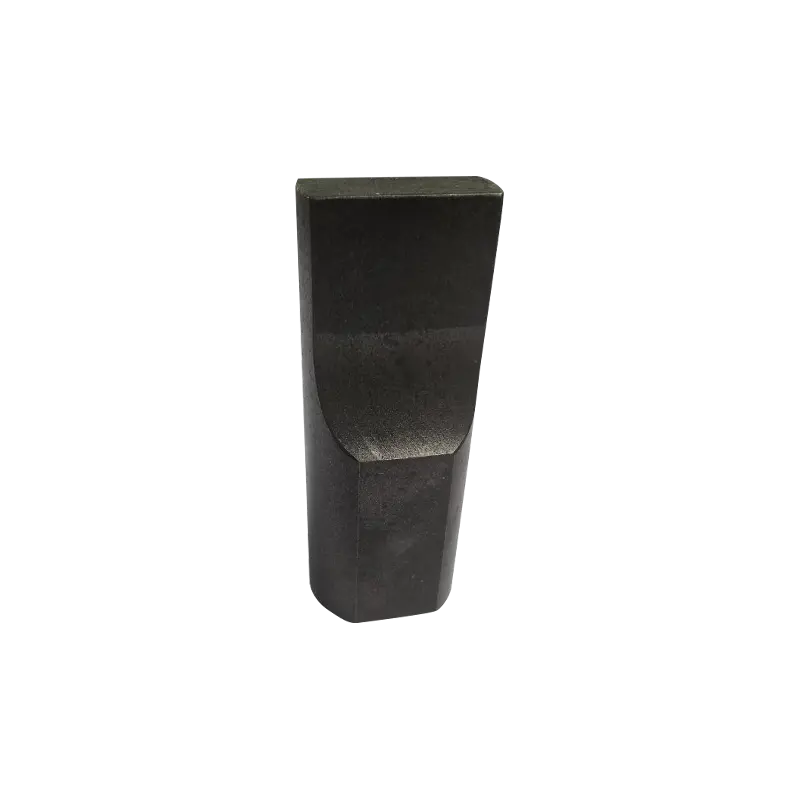 AH tekstiloptimaliserte ultralydsveisehorn Ultrasonisk horntilbehør for tekstilsveising eller -skjæring, tilbys i flere amplituder og frekvenser for å støtte konsistent energioverføring i nonwoven- og tekstilbehandling. Se produkt →
Før du bytter maskin, sjekk det grunnleggende. De fleste sveiseproblemer er ikke mystiske; de er en løs armatur, en skitten overflate eller en parameter som drev.
Ultralydsveising dukker opp der varme, lim eller sting er ubeleilig. I tekstiler og nonwovens brukes den til blondeeffekter, falsing, quilting, slitsing og forsegling og komposittbinding. I engangsprodukter føyer den sammen skotrekk, capser, putevar, hansker og sanitetsbind uten sytråd. Emballasjeteam bruker den til forseglinger og manipulasjonssikre skjøter, mens bil- og elektronikkprodusenter bruker den til små plastsammenstillinger og ledningsavslutninger. Medisinsk produksjon er avhengig av det når en ren, repeterbar binding er viktig.
I vårt eget produktspekter er de samme prinsippene i ultralydsnøremaskiner, quiltemaskiner, spalte- og tverrskjæremaskiner, engangsproduktmaskiner og dedikerte sveiseenheter. Vår utvalg av ultralydsveisemaskiner dekker sveiseformater for håndholdt, punkt, stolpe og plast, så det riktige utgangspunktet avhenger av skjøten i stedet for en enkelt maskintype. For feltreparasjoner, prøvetaking eller korte kjøringer gir en håndholdt ultralydsveiser som AH30 deg en nyttig bro mellom benken og produksjonslinjen.
 AH-30 håndholdt ultrasonisk punktsveiser for felt og korte løp Bærbar 28/35 kHz ultralydsveiser for punktsammenføyning av tynn plast, nonwovens og ledninger, egnet for reparasjoner, prøvetaking og korte produksjonsserier. Se produkt →
Ultralydsveising er generelt rent, men det er ikke risikofritt. Høyfrekvent vibrasjon kan påvirke hørselen over tid, så innhegninger og hørselsvern er verdt å ta på alvor. Hold hendene unna hornet og ambolten under sykling, bruk lockout-prosedyrer under verktøybytte, og sørg for ventilasjon eller røykavsug når du arbeider med plast som slipper ut flyktige stoffer. På vedlikeholdssiden, sjekk hornslitasje, transduserkjøling, kabeltilstand og innretting av armaturet på en vanlig tidsplan. Et vanlig feiltrinn er å jage mer kraft når det virkelige problemet er et slitt horn, en bøyelig armatur eller inkonsekvente deldimensjoner. En annen er å anta at en sveis som ser bra ut vil holde under belastning; en enkel trekk- eller skrellesjekk fanger opp flere problemer enn en visuell inspeksjon.
Valg av utstyr starter med materialet og skjøten, ikke katalogsiden. Spør hva delene er laget av, hvor tykke de er, hvor mye sveiseareal som er involvert, og hvilken syklustid linjen trenger. Vurder deretter automatiseringsnivået: en håndholdt enhet kan være nok for reparasjoner og lavvolumsarbeid, mens en armaturbasert maskin med kontrollert kraft, tid og hold er bedre for produksjonskonsistens. Verktøystøtte er også viktig, fordi horn og armaturer ikke er universelle. Hos Changzhou Aoheng Machinery bygger vi ultralydutstyr for tekstil-, nonwoven-, engangsprodukter og plastapplikasjoner, og vi har levert til kunder i mer enn tretti land. Denne erfaringen er nyttig når en standardmaskin trenger et tilpasset horn, en annen ambolt eller en armatur som er skreddersydd for en vanskelig delform.
Hvis du veier en ny ultralydprosess, er det mest pålitelige neste trinnet en prøveprøve med det faktiske materialet og leddgeometrien. Ta med oss delen, feilmodusen og produksjonsmålet, så kan vi hjelpe deg med å begrense maskinformatet, verktøyet og prosessvinduet. Ultralydsveising belønner forberedelse, og et rolig, godt støttet oppsett slår vanligvis en lang liste med maskinfunksjoner.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


