Hjem / Blogg / Bransjenyheter / ultralydshorn: applikasjoner, utvalgskriterier og praktisk veiledning


Be om et tilbud
Spør alle som har kjørt en ultralydskjære-, quilt- eller tetningslinje i noen år hva de sjekker først når en søm ser svak ut eller en kuttkant begynner å frynse seg, og svaret er vanligvis hornet. Det er den synlige, håndgripelige enden av hele systemet - biten av stemt metall som faktisk berører materialet - og det tar mesteparten av skylden når resultatene begynner å drive. I vår erfaring med å bygge ultralydmaskiner for produsenter av tekstil, nonwoven og engangsprodukter, viser en god del av "hornproblemer" seg å være et misforhold mellom hornet og jobben i stedet for en del som rett og slett er utslitt.
Denne guiden går gjennom hva et ultralydhorn gjør, hvordan materialet og formen endrer ytelsen, og hva du bør se på når du skal velge et nytt eller bytte ut et slitent.
Et ultralydhorn - også kalt en sonotrode, et verktøy eller en sonde, avhengig av leverandøren - er den siste komponenten i en tredelt mekanisk stabel. Omformeren gjør generatorens høyfrekvente elektriske signal om til mekanisk vibrasjon, vanligvis ved 15 kHz, 20 kHz eller 40 kHz. Boostertrinnene som amplituderer opp eller ned for å passe prosessen. Hornet leverer deretter vibrasjonen til arbeidsstykket gjennom en arbeidsflate som er formet for oppgaven: et smalt blad for kutting, en bred flat eller mønstret overflate for liming og preging, en profilert rulle for kontinuerlig forsegling.
Hvert horn er en resonator. Den er maskinert til å være en halv bølgelengde lang ved designfrekvensen, slik at vibrasjonen som kommer til inngangen forsterkes og leveres ved utgangsflaten. Endre lengden, konusen, spormønsteret eller til og med legeringen, og resonansfrekvensen beveger seg med den. Det er grunnen til at et horn ikke bare kan kopieres i et annet materiale, og hvorfor et horn som har blitt kraftig polert eller gjenopprettet kanskje ikke lenger stemmer rent. Den forklarer også hvorfor sammenkoblingsflatene mellom omformer, forsterker og horn må være flate og rene, og hvorfor den gjengede bolten bør strammes til det dreiemomentet produsenten spesifiserer – en løs skjøt gjør vibrasjon til varme og støy, mens en for strammet kan knekke boltsetet.
 Svinger og aluminiumskjøt for ultralydmaskinstabel Kombinerer en piezoelektrisk transduser med en lett aluminiumskjøt for å koble sammen stabelkomponenter, noe som gjør den sammenkoblingen verdt å sjekke for stabil tuning. Se produkt →
Skjøten mellom horn og svinger fortjener spesiell oppmerksomhet på maskiner som kjører tre skift. Det er en liten, rimelig del som i det stille avgjør om hele stabelen holder seg i tråd.
Tre familier av materiale dekker de fleste industrielle horn, og valget mellom dem er en balanse mellom utmattelseslevetid, akustisk effektivitet, slitestyrke og kostnad. I store trekk:
| Materiale | Akustisk og mekanisk oppførsel | Slitasjemotstand | Der det vanligvis gir mening |
|---|---|---|---|
| Titanlegering | Høy utmattelsesstyrke, lavt akustisk tap, stabil ved høy amplitude | Bra | Kontinuerlig sveising, skjæring og quilting; arbeid med høy amplitude |
| Aluminiumslegering | Lett, lett å maskinere, høyere indre tap, mykere ansikt | Moderat | Moderat amplitude, cost-sensitive tooling, textile cut-and-seal |
| Herdet stål | Tøff og formstabil, men høyere akustisk tap | Høy | Bladlignende arbeidsflater og jobber der seighet betyr mest |
| Karbid eller keramisk belegg | Ansiktsinnsats på en avstemt kropp; sprø under sjokkbelastninger | Veldig høy | Slipende nonwovens og lange løp med minimal nedetid |
Titan har blitt standard for krevende arbeid fordi det holder amplitude uten å sprekke og mister relativt lite energi som varme. Aluminiumslegering er ikke et kompromiss å skamme seg over: På mange tekstil-skjære-og-forseglingsstasjoner gir et godt designet aluminiumshorn mange års bruk til en brøkdel av prisen, forutsatt at amplituden og stoffet ikke er straffende. Stål og overflatehorn kommer inn i bildet når arbeidsflaten blir slipt raskere enn kroppen slites ut.
Profil betyr like mye som legering. De viktigste familiene vi ser i produksjonen er:
Gevinst, jevnhet og mekanisk styrke trekker mot hverandre. Et horn med svært høy forsterkning gir mer amplitude, men er mer følsomt for belastning og for tuningdrift; et bredt, slisset ansikt er skånsommere mot materialet, men vanskeligere å designe. Det er her en leverandør som allerede har bygget horn for din type stoff er verdt mer enn en katalogside.
Tekstilarbeid setter et horn i en uvanlig posisjon. I stedet for korte sveisesykluser, kjører den ofte kontinuerlig i timevis mot en amboltrulle, forsegler en søm eller trimmer en kant med linjehastighet. Varme bygges opp i hornet i stedet for i materialet, og enhver ubalanse i amplitude over ansiktet viser seg som en ujevn søm eller en fillete kant på den ene siden av banen.
For disse jobbene ser vi først på tre ting: amplituden prosessen faktisk trenger, bredden på arbeidsflaten i forhold til amboltmønsteret, og hvor mye slipende fyllstoff stoffet inneholder. Spunbond og smelteblåste materialer oppfører seg veldig annerledes enn et belagt vevd stoff, og et horn innstilt for det ene vil ikke nødvendigvis gi et rent kutt på det andre. Når stoffet er tungt fylt, betaler et belagt eller belagt horn seg vanligvis tilbake i redusert nedetid for tilbakevending.
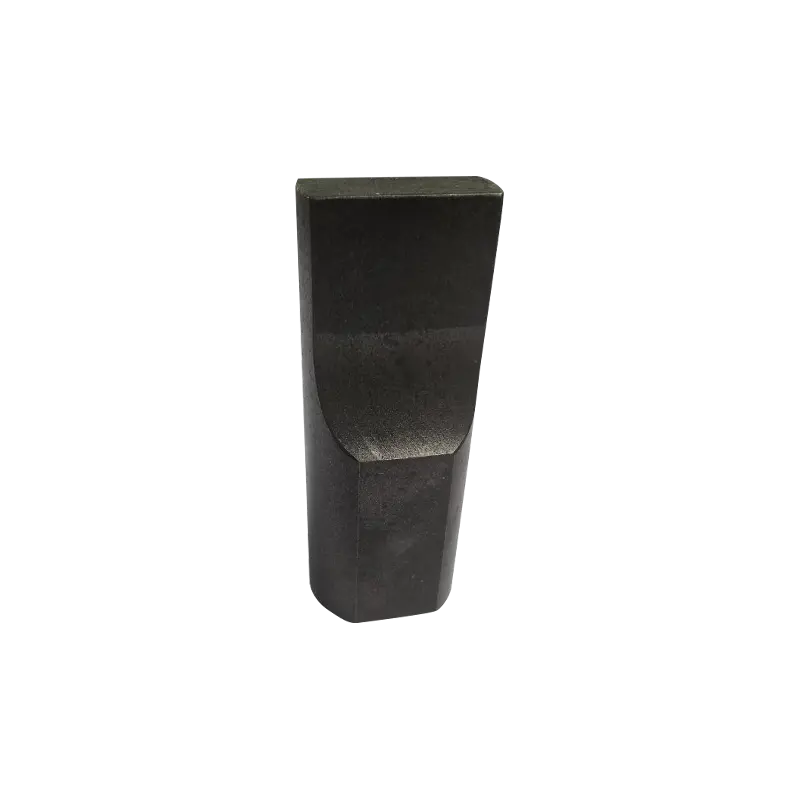 Tekstiloptimaliserte ultralydsveisehorn for skjæring Sveisehorn tilbys i flere amplituder og frekvenser for tekstilskjæring eller sveising, egnet når stoffadferd og arbeidsflatebredde driver hornvalg. Se produkt →
Før eller siden kommer et prosjekt som ikke noe kataloghorn passer: et forseglingsmønster som må matche en dekorativ preging, en ansiktsprofil som må følge en buet ambolt, en kuttelinje som må passere innenfor en millimeter fra en ferdig kant. I slike tilfeller er hornet designet bakover fra den ferdige delen - mønsteret defineres først, deretter er kroppen stilt rundt det slik at arbeidsflaten fortsatt resonerer jevnt.
Tilpassede horn er også vanlig der en maskin blir tilpasset for et nytt produkt i stedet for å byttes ut. Å omverktøye en eksisterende ultralydstasjon med et spesialbygd horn er ofte langt billigere enn å kjøpe en ekstra maskin, og det holder operatørene på utstyr de allerede kjenner.
 Spesialtilpassede ultralydformer for sveising, skjæring og forsegling Høy-precision custom molds in industrial-grade steel, sized to customer needs for ultrasonic welding, cutting, or sealing when adapting an existing station. Se produkt →
Et horn svikter sjelden dramatisk. Det driver: ansiktet polerer, kanten rundes over, et naglesete utvikler en hårfestesprekk, og plutselig trenger sømmen mer trykk eller kuttet trenger en lavere linjehastighet for å holde seg ren. Noen få vaner holder denne driften under kontroll.
Når et horn trenger oppmerksomhet, bør re-facing og re-tuning behandles som én operasjon. Skimming av ansiktet endrer resonanslengden, slik at et horn som blir refaced uten å bli sjekket for frekvens kan bli varmt, trekke mer strøm og forkorte levetiden til omformeren bak. Å forstå hvordan hele verktøykjeden oppfører seg sammen, inkludert ambolten og armaturet, er verdt mer enn noe enkelt spesifikasjonsark – våre notater om verktøy og feste for ultralydsveising gå nærmere inn på det.
Erstatningshorn, boostere, skjøter og formkomponenter i vår ultralyd maskin tilbehør serien er bygget etter de samme tegningene som det originale verktøyet, så en reservedel kan byttes inn uten å justere hele stabelen på nytt fra bunnen av.
Hvis du spesifiserer et horn - eller prøver å finne ut hvorfor det nåværende underpresterer - disse spørsmålene løser vanligvis saken raskt:
Et ultralydhorn er en liten del av en maskin og en stor del av resultatene. Få materialet, profilen og tuningen riktig og resten av linjen blir bemerkelsesverdig tilgivende; ta dem feil og alle andre innstillinger ser ut til å kjempe mot deg. Hvis du er usikker på hvilket horn som passer til et stoff, et mønster eller en maskin du allerede eier, send oss detaljene – frekvensen, arbeidsbredden, materialet og hvordan den ferdige kanten eller sømmen skal se ut – så vil vi fortelle deg ærlig om et standard horn vil gjøre jobben eller om det må designes fra din side bakover.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


