Hjem / Blogg / Bransjenyheter / Ultrasonisk plastsveising: prosess, materialer, skjøtdesign og maskintips


Be om et tilbud
Ultrasonisk plastsveising ser villedende enkel ut på avstand. Et horn berører to plastdeler, en stille summing går gjennom armaturet, og et øyeblikk senere blir delene sammenføyd som om de var støpt i ett stykke. Under den korte syklusen ligger en godt forstått fysisk prosess: høyfrekvent mekanisk vibrasjon, vanligvis mellom 15 og 40 kHz, skaper varme i grensesnittet mellom delene, og smelter et tynt lag med polymer som stivner under trykk og danner en sterk, ren binding. Ingen lim, ingen løsemidler og ingen metallfester er involvert.
For produsenter innen tekstiler, nonwovens, engangshygiene, bilinteriør, medisinsk utstyr og forbruksvarer, har denne prosessen blitt en standard produksjonsmetode. Vi bygger ultralydmaskiner og verktøyene som driver dem, og merknadene nedenfor dekker det som betyr mest: hvordan prosessen fungerer, hvilke plaster som sveises godt, hvordan skjøter skal utformes og hvordan velge riktig maskin.
Hver ultralydsveis følger den samme grunnleggende syklusen, og når du først forstår det, blir feilsøking mye enklere. En generator konverterer nettstrøm til et høyfrekvent elektrisk signal; en svinger gjør det signalet til mekanisk vibrasjon; en booster og et horn forsterker og leverer den vibrasjonen til det nøyaktige punktet der de to delene møtes.
Vibrasjonen smelter ikke plast direkte. Det forårsaker rask molekylær friksjon langs leddoverflaten, og energiledere, små hevede funksjoner støpt inn i en av delene, konsentrerer friksjonen slik at smeltingen begynner akkurat der den er nødvendig. En typisk syklus går som følger:
Sveisetider måles vanligvis i brøkdeler av et sekund, og komplette sykluser godt under to sekunder er normale på automatiserte linjer.
Sammenlignet med lim, løsemidler, kokeplater eller skruer, tilbyr ultralydsveising en kombinasjon av hastighet, renhet og konsistens som er vanskelig å matche.
Ultralydsveising fungerer best når to deler er laget av samme polymer, eller fra polymerer med lignende smeltetemperaturer og molekylære strukturer. Amorfe harpikser mykner gradvis over et bredt temperaturområde, noe som gjør dem tilgivende og enkle å sveise. Halvkrystallinske harpikser smelter skarpt og overfører vibrasjoner annerledes, så de trenger vanligvis høyere amplitude, stivere feste og nøye utformede energiledere.
| Material | Struktur | Sveisbarhet | Praktiske notater |
|---|---|---|---|
| ABS, PS, PC, PMMA, PVC | Amorf | Utmerket | Bredt sveisevindu; lett å automatisere |
| PP, PE | Halvkrystallinsk | Bra | Krever høyere amplitude og fast støtte |
| PA, POM | Halvkrystallinsk | Bra | Tørk først materialet for å unngå porøsitet |
| PET, PBT | Halvkrystallinsk | Moderat | Høyere energi og presis fugedesign er nødvendig |
| Glassfylte karakterer | Enten | Moderat | Slipemiddel sliter horn raskere; kortere verktøylevetid |
| PTFE, silikon | Enten | Dårlig | Lav friksjon og høy smelteviskositet motstår sveising |
Fuktighet er også viktig. Hygroskopiske harpikser som nylon og polykarbonat absorberer vann fra luften, og det vannet blir til damp under hornet, og produserer bobler og svake ledd. Tørking før sveising er et enkelt trinn som forhindrer mye skrot.
De fleste sveiseproblemer er designet lenge før de dukker opp på linjen. Skjøten må konsentrere energi, justere delene og kontrollere hvordan smeltet materiale flyter. Tre design dekker de fleste bruksområdene.
En liten trekantet ås, typisk 0,3 til 0,8 mm høy, løper langs leddflaten til en del. Den smelter først, og den smeltede polymeren flyter deretter over grensesnittet for å danne bindingen. Energistyrere er enkle, økonomiske og ideelle for amorfe harpikser og små til mellomstore deler.
Den ene delen har en utsparing og den andre en matchende leppe, og de to flatene gnis mot hverandre etter hvert som sveisingen skrider frem. Skjærfuger gir de sterkeste, mest lufttette skjøtene og er det vanlige valget for halvkrystallinske materialer og deler som må holde trykk eller motstå vibrasjoner.
Disse hybridene kombinerer selvinnstilling med en energistyrende effekt, som reduserer blink og holder sveiselinjen ryddig. De er populære i hus og tilfeller der utseende betyr like mye som styrke. Uansett hvilken design du bruker, må hornet og armaturet matche det, så det er verdt å vurdere verktøy og festeløsninger før du forplikter deg til en form.
Prosessen vises overalt hvor plastdeler må skjøtes raskt og rent. Medisinske filtre, katetre og væskebeholdere er avhengige av det for lekkasjefrie sammenstillinger. Billeverandører sveiser interiørtrim, belysningskomponenter og deler under panseret. Forbrukerelektronikk bruker den til hus og brytere, mens emballasjelinjer forsegler kopper, brett, poser og blisterpakninger. I nonwovensverdenen holder ultralydbinding sammen engangsskotrekk, putevar, capser, hansker og sanitærprodukter i høy hastighet uten tråd eller lim.
Fordi verktøyet er kompakt, tjener det samme prinsippet alt fra en enkelt benkmaskin til en helautomatisert roterende linje.
Maskiner er hovedsakelig forskjellige i kraft, frekvens og hvordan hornet presenteres for delen. Frekvensen er tilpasset jobben: 15 kHz enheter leverer mer amplitude og passer til store eller semi-krystallinske deler, 20 kHz er den generelle sweet spot, og 30 til 35 kHz enheter velges for små, delikate komponenter hvor varme og overflatemerking må minimeres.
For reparasjoner, prototyping og små batchmontering gir en håndholdt sveiser deg friheten til å flytte verktøyet langs en søm.
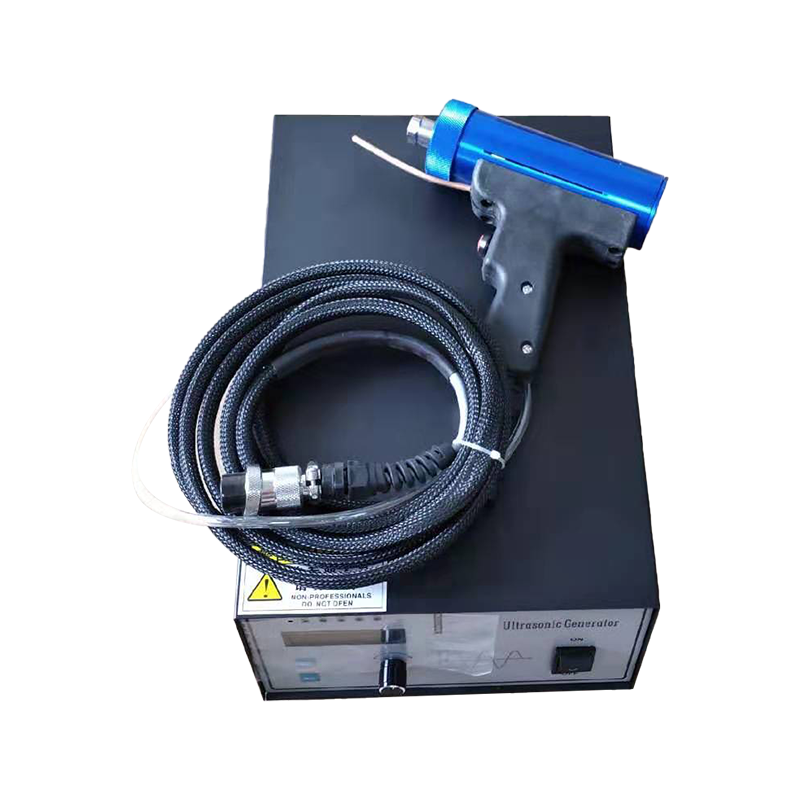 AH-30 Sonic tilpasset håndholdt ultralydsveiser Den håndholdte ultralydsveiseren har en fast sveiseoverflate, høy styrke, liten størrelse, vakker sveising, enkel betjening, sterk effekt, og det håndholdte stedet med... Se produkt →
Når du trenger repeterbare, jiggkontrollerte punktsveisinger på støpte deler, gir en dedikert punktsveisemaskin med en pneumatisk presse konsekvent kraft og syklustiming.
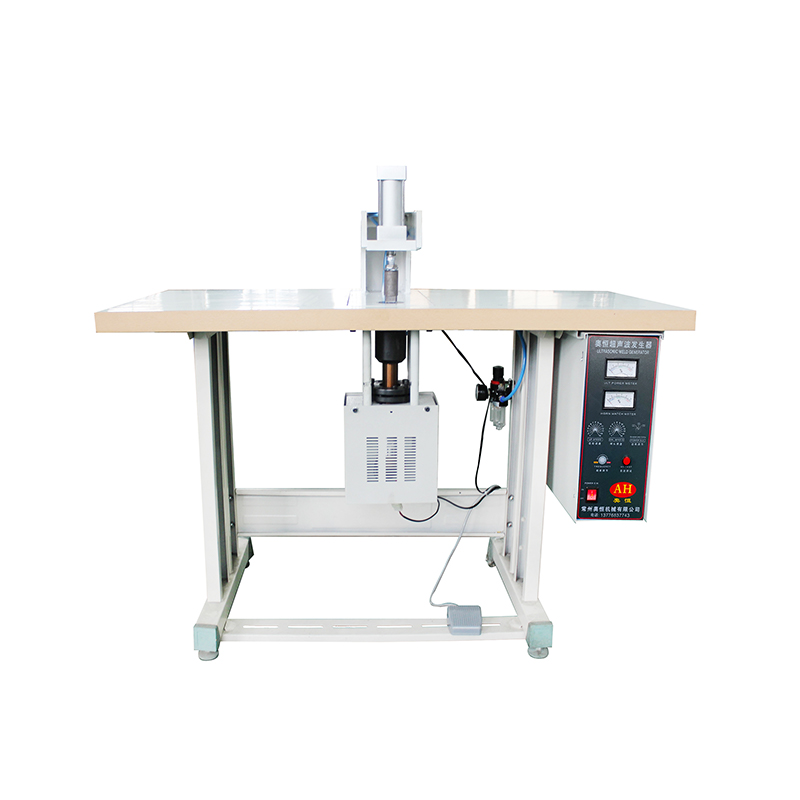 AH-50Q Ultrasonisk punktsveisemaskin Bruk prinsippet om ultralydbølger for å lage ikke-vevde håndvesker. Stansehullet krever ingen hjelpematerialer som skal sveises til håndvesken. Starten... Se produkt →
For tyngre produksjon som store hus og tykkveggede komponenter er en høyeffekts plast sveisemaskin med stiv ramme og stabil generator det beste fundamentet.
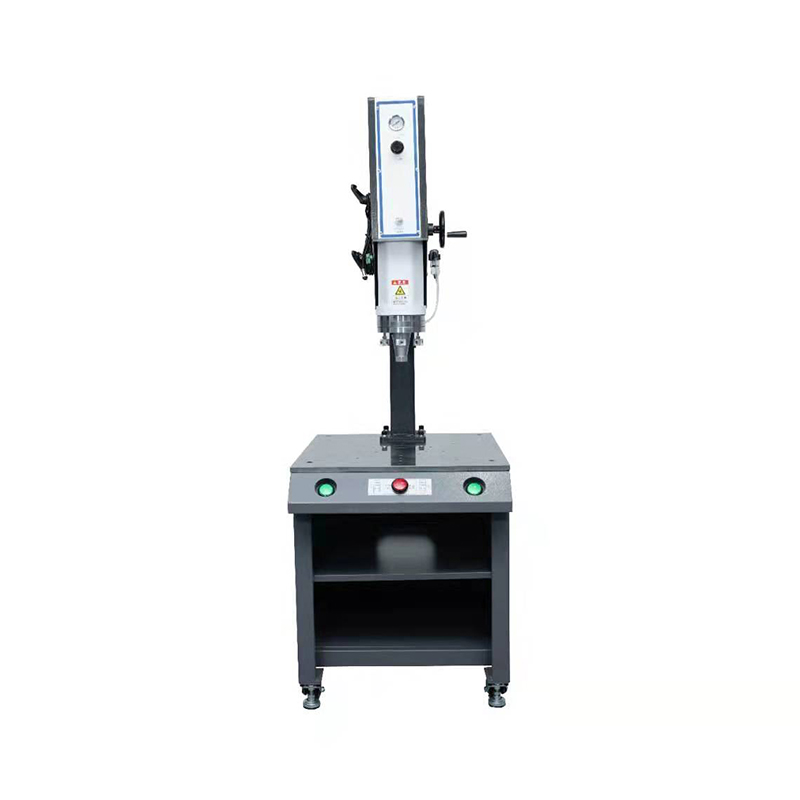 AH-DSL 15KHz 4200w Plast sveisemaskin 1. Hele maskinen er gravitasjonsstøping, CNC-maskinverktøy og høy presisjon. Se produkt →
Horngeometri, booster-forhold og armaturdesign betyr like mye som selve maskinen, og derfor bygger vi også tilpassede ultralydformer og sveisehorn for kunder som trenger en spesifikk sveiseprofil. Du kan vurdere det bredere spekteret av ultralydsveisemaskiner vi produserer, eller bare fortell oss hva du blir med og vi vil anbefale en konfigurasjon.
Selv en velvalgt maskin vil underprestere hvis det grunnleggende glipper. Noen få vaner skiller planter som sveiser pålitelig fra planter som kjemper mot skrot hvert skift.
Forebyggende vedlikehold koster langt mindre enn et avvist produksjonsparti, og det meste tar bare minutter om dagen.
Ultrasonisk plastsveising belønner forberedelse. Få materialsammenkoblingen, skjøtedesignet og verktøyet riktig, og prosessen blir en av de mest pålitelige og økonomiske sammenføyningsmetodene tilgjengelig for moderne produsenter. Få dem feil, og ingen mengde tuning på maskinen vil fikse det.
Hvis du planlegger en ny produksjonslinje eller forbedrer en eksisterende, vil teamet vårt gjerne vurdere delene dine, foreslå et felles design og bygge en maskin rundt produktet ditt i stedet for omvendt. Del dine tegninger, materiale og produksjonsmål, så kommer vi tilbake med et praktisk forslag.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


