Hjem / Blogg / Bransjenyheter / Ultralydsveising av plast: prosess, materialer, skjøtdesign og maskiner


Be om et tilbud
kl Aoheng , har vi brukt år på å bygge ultralydmaskiner for tekstil-, nonwoven- og plastbehandlingslinjer. Et av de vanligste spørsmålene vi hører er om ultrasonisk sveiseplastteknologi, spesielt fra produsenter som ønsker en ren, rask og repeterbar måte å skjøte sammen plastdeler. Hvis du vurderer denne prosessen for produktene dine, vil denne veiledningen lede deg gjennom det grunnleggende, materialer, felles design, maskinvalg og de praktiske leksjonene vi har lært underveis.
Ultralydsveising konverterer elektrisk energi til høyfrekvent mekanisk bevegelse, typisk mellom 15 kHz og 40 kHz. Strømforsyningen sender et elektrisk signal til en svinger, som konverterer den til mekaniske vibrasjoner. En booster og et horn, noen ganger kalt en sonotrode, overfører disse vibrasjonene til den øvre plastdelen. Hornet presser den øvre delen mot en nedre del som holdes i en stiv feste.
Vibrasjonene går gjennom den øvre delen til leddgrensesnittet, hvor intermolekylær friksjon skaper lokalisert varme. Plasten mykner og smelter, flyter over leddoverflaten og avkjøles deretter til en sterk molekylær binding. Syklusen styres nøyaktig gjennom sveisetid, holdetid, trykk og amplitude. For små deler kan hele sveisen ta mindre enn ett sekund, og derfor passer ultralydmontering så naturlig inn i høyhastighetsproduksjon.
I praksis påvirker sveisetrykk, hornamplitude og verktøydesign alle leddkvaliteten. Et godt festesystem holder delene på linje, mens et godt innstilt horn gir jevn energi hver syklus. Selv om konseptet høres enkelt ut, avhenger vellykket sveising av å tilpasse maskinparametrene til materialet og delens geometri.
Ikke hver plast reagerer på ultralydenergi på samme måte. Det første spørsmålet vi stiller kundene er om materialet er amorft eller semikrystallinsk. Amorf plast har et bredt mykningsområde, noe som gjør dem naturlig lettere å sveise. Halvkrystallinsk plast har en ordnet molekylær struktur og trenger mer energi for å smelte, så de krever høyere amplitude og mer forsiktig skjøtdesign.
| Materialfamilie | Vanlig plast | Sveisbarhet | Typiske deler |
|---|---|---|---|
| Amorf | ABS, PS, PC, PMMA, SAN | Utmerket | Hus, medisinsk utstyr, kosmetikkemballasje |
| Halvkrystallinsk | Nylon, PP, PE, PET, POM | Moderat til vanskelig | Bildeler, containere, industrielle komponenter |
| Fyllt eller blandet | Glassfylt nylon, resirkulerte blandinger | Variabel | Strukturelle deler, bærekraftig emballasje |
Test alltid med den nøyaktige materialklassen du planlegger å bruke. Tilsetningsstoffer som flammehemmere, smøremidler, glassfiber og fargestoffer kan endre sveisbarheten. Fuktighet i hygroskopisk plast kan også påvirke sveisen, så riktig tørking er avgjørende for konsistente resultater.
Skjøten er der sveisen faktisk skjer. Et godt designet ledd konsentrerer ultralydenergi og kontrollerer smelteflyten, slik at den ferdige bindingen er sterk og fri for blits. De vanligste designene inkluderer energiledere, skjærfuger, trinnskjøter og not-og-fjær-skjøter.
Delgeometri betyr like mye som fugeform. Veggtykkelse, total delstørrelse, materialstivhet og avstanden fra hornkontaktpunktet påvirker alle hvordan vibrasjoner når skjøten. Store deler kan trenge flere sveisepunkter, en konturfeste eller mer enn ett horn for å opprettholde jevn kontakt.
Produsenter velger ultralydsveising fordi den tilbyr en kombinasjon av hastighet, renslighet og repeterbarhet som er vanskelig å oppnå med lim eller mekaniske festemidler. De viktigste fordelene vi ser i ekte produksjonsmiljøer er:
Maskinen du velger bør matche produksjonsrytmen din. For sporadiske reparasjoner, små batcher eller prototypearbeid gir en håndholdt ultralydsveiser operatørene friheten til å sveise på arbeidsbenken eller direkte på produktet. Den er kompakt, enkel å lagre og kraftig nok til mange monteringsjobber.
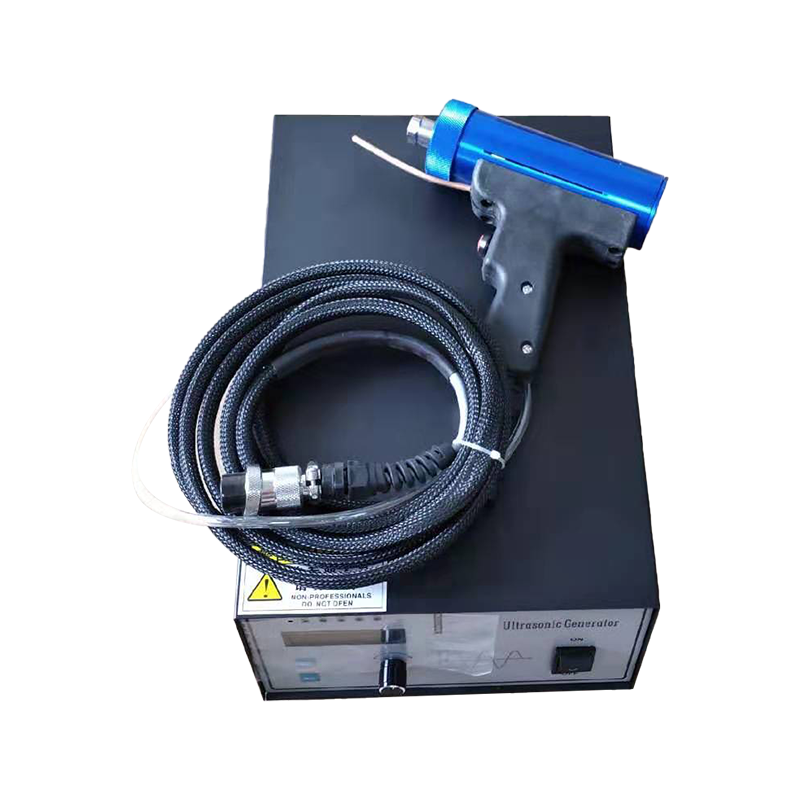 AH-30 Sonic Custom håndholdt ultralydsveiser for punktsveising Denne kompakte håndholdte enheten passer til prototypearbeid, reparasjoner eller små partier. Den tilbyr justerbare frekvensalternativer og opptil 1000W effekt, noe som gjør den til et fleksibelt valg for sveising av tynn plast eller ikke-vevde materialer på arbeidsbenken. Se produkt →
Utvalget starter med delstørrelse, materiale og produksjonsvolum. Et 20 kHz system med 1000 til 4200 watt er et vanlig valg for mellomstore og store deler. Høyere frekvenser som 35 kHz og 40 kHz er bedre egnet for mindre, mer delikate komponenter fordi de produserer lavere amplitude og en mildere sveis. Amplitudekontroll er spesielt viktig når du arbeider med semi-krystallinsk plast, som kan trenge høyere energi, eller tynne vegger, som trenger en mykere berøring.
For lavvolumproduksjon, verktøyrom og manuelle monteringsstasjoner gir en manuell plastsveisemaskin operatøren direkte kontroll over timing, trykk og posisjonering. Den er enkel å sette opp, lett å vedlikeholde og forblir et pålitelig inngangspunkt for selskaper som ønsker å ta sveising internt.
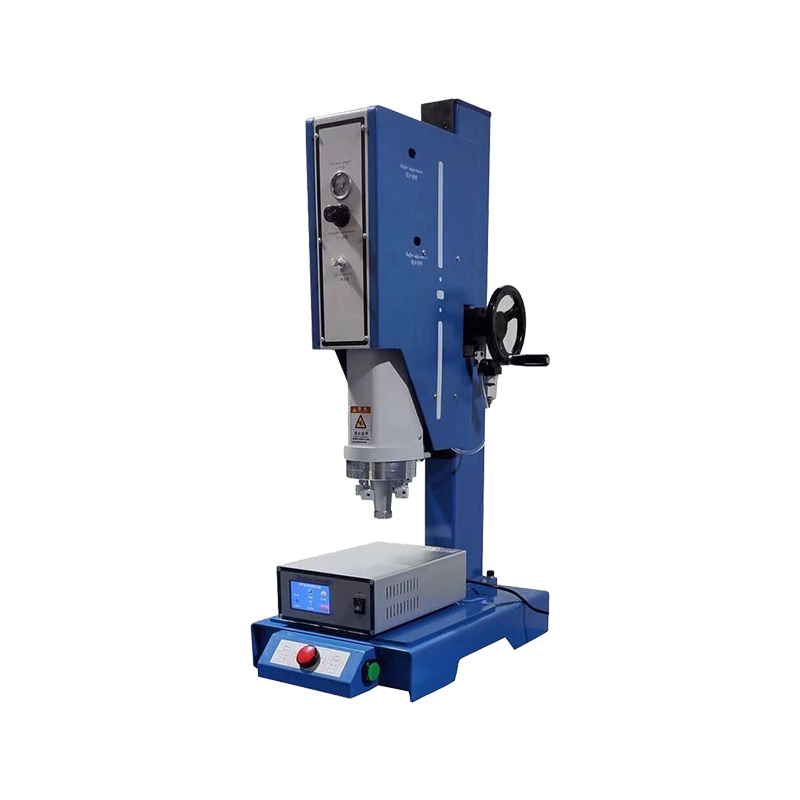 AH-SL manuell plastsveisemaskin med pneumatisk drift Denne 15 kHz-maskinen er bygget for lavvolumproduksjon og manuelle monteringsstasjoner, og gir direkte kontroll over timing og trykk. Den støpte rammen og det justerbare formnivået støtter konsekvent sveising, nagling og punktsveising av termoplast. Se produkt →
For høyvolumsproduksjon er en automatisert plastsveisemaskin vanligvis den bedre langsiktige investeringen. Programmerbare sveiseparametere, flertrinns sykluser og hurtigskiftende verktøy reduserer arbeidskraft, forbedrer konsistensen og holder skraphastigheten lav. Disse maskinene kan integreres i en produksjonslinje med transportbånd, robothåndtering eller indekseringstabeller.
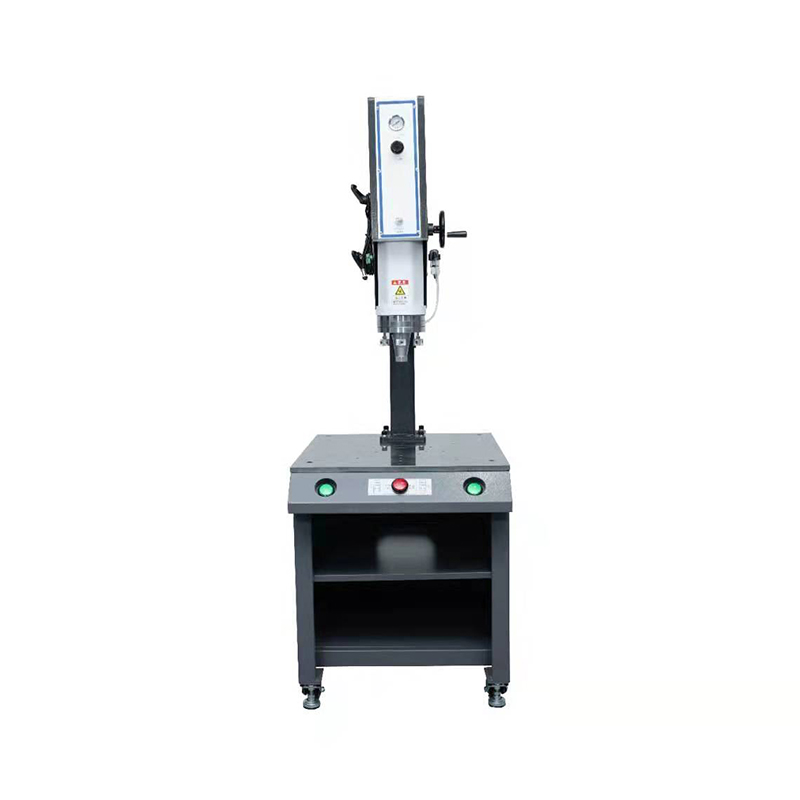 AH-DSL 15kHz 4200W automatisert plastsveisemaskin Denne pneumatiske maskinen er designet for høyvolumproduksjon, og tilbyr programmerbare sykluser, energimodus og 485-kommunikasjon. Dens høyere effekt og større slag passer mellomstore til store deler, og bidrar til å redusere arbeidskraft og skrap i kontinuerlig produksjon. Se produkt →
Hvis du vil sammenligne effektklassifiseringer, frekvenser og driftsfunksjoner side om side, vår veiledning til modeller og spesifikasjoner for ultralydsveisemaskiner forklarer de typiske valgene og hva de betyr for ulike bruksområder.
Ultralydsveising er generelt rent og trygt, men det krever likevel respekt for utstyret. Operatører bør aldri berøre hornet eller sveiseområdet mens maskinen er tilkoblet. Horn vibrerer med svært høy frekvens og kan forårsake skade hvis hendene er i sveisesonen. Akustiske deksler, hørselsvern og riktig opplæring spiller alle en rolle i et trygt arbeidsmiljø.
Med regelmessig omsorg kan en ultralydsveisemaskin i plast levere pålitelig service i mange år. Små problemer som et løst horn, skittent verktøy eller en drivende trykkinnstilling kan forårsake svake sveiser, så det lønner seg å bygge en enkel vedlikeholdsrutine inn i produksjonsplanen.
Ultrasonisk plastsveising er en av de mest effektive sammenføyningsmetodene i moderne produksjon. Det gir deg hastighet, repeterbarhet og rene skjøter uten å legge til forbruksvarer eller tørketid. Enten du limer sammen små medisinske komponenter, setter sammen bildeler eller produserer daglige plastvarer, kan prosessen tilpasses et bredt spekter av materialer og delegeometrier.
Hvis du planlegger et nytt samlebånd eller oppgraderer en eksisterende prosess, snakk med en produsent som forstår både teknologien og de virkelige kravene til produksjon. Litt tid brukt på materialtesting, felles design og maskinvalg vil spare deg for mye mer tid når linjen er i gang.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


